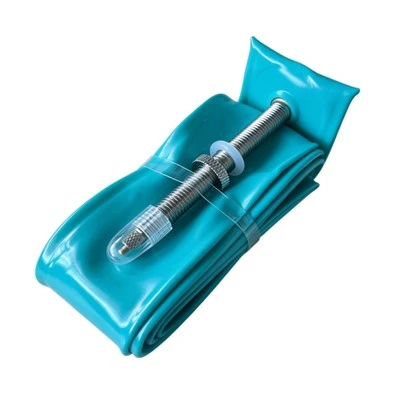
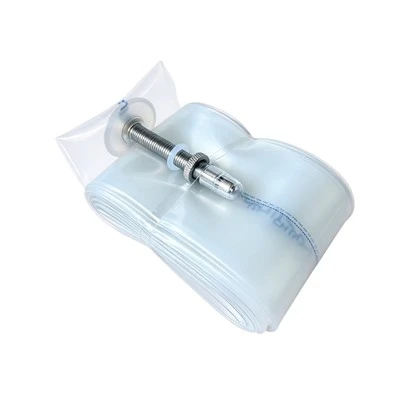
Chambres à air de vélo en TPUpeut paraître simple lorsqu'il est emballé dans une petite boîte de vente au détail, mais la production d'un tube fiable nécessite bien plus que la fabrication d'un mince anneau de plastique. L’état du matériau, la consistance des parois, la résistance des joints, la fixation des valves et le contrôle des fuites affectent tous le comportement de la chambre à air finie à l’intérieur d’un pneu.
Pour les marques et les distributeurs de vélos, comprendre le processus de production des chambres à air en TPU rend les comparaisons entre fournisseurs plus significatives. Un prix unitaire bas en dit peu sur la cohérence des lots, la fiabilité des vannes ou la manière dont une usine contrôle les points les plus susceptibles de provoquer une réclamation sur le terrain.
Ce guide explique les principales étapes de la fabrication des tubes de vélo en TPU et les questions qu'un acheteur OEM doit se poser avant d'approuver un échantillon ou de passer une commande de production.

Pourquoi le contrôle de la fabrication est plus important avec un tube léger
Un tube en TPU utilise beaucoup moins de matériau qu'un tube en butyle conventionnel de taille comparable. C’est l’une des raisons pour lesquelles il peut offrir un volume compact et un poids bien inférieur. Cela signifie également que les petites variations de production deviennent plus importantes.
Une section inégale qui pourrait être moins visible dans un tube en caoutchouc épais peut devenir un point faible dans une construction légère en TPU. Il en va de même en cas de joint incomplet, de zone de valve mal préparée ou de contamination piégée lors du traitement. L'objectif n'est pas simplement "aussi fin que possible", mais un équilibre reproductible entre poids, élasticité, rétention d'air et durabilité pour une gamme de pneus définie.
Le processus de production de chambres à air en TPU en un coup d'œil
L'équipement exact et la méthode d'assemblage peuvent varier selon la conception du tube et l'usine. Cependant, un itinéraire de production typique comprend les étapes suivantes :
- Sélection de la résine TPU et contrôle des matériaux entrants
- Séchage et préparation de la matière première
- Extrusion ou formage du corps de tube
- Contrôle de l’épaisseur et des dimensions des murs
- Assemblage de tubes ou formation de joints
- Préparation et montage des vannes
- Découpage, conditionnement et inspection de surface
- Contrôles de gonflage, de fuite et de rétention de pression
- Inspection finale de la taille, du poids et de la fabrication
- Roulage, étiquetage et emballage OEM
1. Sélection du bon matériau TPU
Le TPU est une famille de matériaux polyuréthanes thermoplastiques plutôt qu'une formule universelle. Les qualités peuvent différer en termes de dureté, d'élasticité, de comportement à la déchirure, de résistance à l'hydrolyse, de fenêtre de traitement, de couleur et de compatibilité avec les méthodes d'extrusion, de moulage ou de soudage.
Pour les chambres à air de vélo, le matériau doit être capable de former une structure fine, flexible et étanche tout en tolérant des déformations répétées à l'intérieur du pneu. La qualité correcte doit également être adaptée au raccordement de vanne et à la méthode de production prévus.
Un fournisseur OEM ne doit pas seulement contrôler le nom du matériau sur un document d’achat. Les contrôles de résine entrante peuvent inclure l’identification du fournisseur, les informations sur le lot, l’apparence, l’état de l’emballage et la confirmation que le matériau correspond aux spécifications approuvées. Le mélange maître de couleur ou les additifs fonctionnels doivent également être compatibles avec le TPU sélectionné.
Les substitutions de matériaux doivent être contrôlées car un changement peut altérer la stabilité du traitement, la résistance des joints, la rétention d'air ou la flexibilité. Une nomenclature approuvée permet de maintenir les commandes répétées alignées sur l’échantillon original.
2. Séchage et préparation de la résine
Le TPU est hygroscopique, ce qui signifie que les granulés peuvent absorber l'humidité de l'air ambiant. Pour cette raison, le stockage et le pré-séchage de la résine sont des éléments essentiels du processus de fabrication.
Si un matériau humide pénètre dans l'équipement de traitement, la surface finie peut présenter des bulles, des stries ou d'autres défauts. L'humidité peut également rendre la matière fondue moins stable et réduire la consistance des sections minces. La température de séchage requise, la durée et le niveau d'humidité cible dépendent de la qualité du TPU et des instructions de traitement du fournisseur de matériau.
Après séchage, la résine doit être protégée de toute exposition inutile avant d’atteindre la machine. Les sacs ouverts, les trémies découvertes et l’humidité de l’atelier mal contrôlée peuvent annuler une partie du travail de préparation.
Cette étape est rarement visible sur une photo de produit, mais c'est l'un des signes les plus clairs qu'une usine de chambres à air en TPU comprend le matériau plutôt que de simplement le traiter comme un plastique à usage général.
3. Formation du corps du tube TPU
Selon la construction, les corps de tubes en TPU peuvent être produits par extrusion, soufflage ou tout autre procédé thermoplastique contrôlé. Un objectif commun est de créer un profil continu à paroi mince qui peut ensuite être façonné pour prendre la forme de tube requise.
Les dimensions ne sont pas choisies uniquement en fonction du diamètre de la roue. La largeur des pneus, la plage de gonflage prévue, le poids cible du produit et la marge d'installation influencent également la construction. Un tube de route 700 × 18–28C et un tube VTT 29 × 2,4–2,8 ne doivent pas simplement être des versions à l'échelle du même profil.
C'est pourquoi un projet OEM sérieux commence par une spécification claire du modèle. La taille des pneus, la gamme ETRTO, le type de valve, la longueur de la valve, le poids cible et l'utilisation prévue doivent être confirmés avant que les paramètres de l'outillage de production et du processus ne soient finalisés.
4. Contrôle de l'épaisseur et des dimensions des parois
L'uniformité des parois est l'une des variables les plus importantes dans la fabrication de tubes de vélo légers. Si une zone est trop fine, elle peut être plus vulnérable lors de l'installation ou du gonflage. Si une autre zone est inutilement épaisse, le poids et la taille emballée augmentent sans aucun avantage évident en termes de performances.
Les fabricants peuvent utiliser des mesures en cours de processus, la découpe d'échantillons, la comparaison du poids et les contrôles dimensionnels pour contrôler la cohérence. La méthode appropriée dépend de la configuration de production et du plan d'inspection approuvé.
Les acheteurs doivent regarder au-delà d’un seul poids d’échantillon. Deux tubes peuvent afficher le même poids total tout en répartissant le matériau différemment sur la circonférence. Un contrôle stable du processus est donc plus précieux que d’obtenir un nombre attractif sur un échantillon sélectionné manuellement.
Pour la production de masse, la spécification doit définir une tolérance réaliste et suffisamment stricte pour détecter un changement de processus significatif.
5. Créer un joint solide et cohérent
Le corps du tube doit être fermé dans une chambre à air continue. Selon la conception, cela peut impliquer un soudage thermique ou une autre technologie d'assemblage développée pour la construction spécifique du TPU.
La zone de joint nécessite un contrôle minutieux de l’état de la surface, de l’alignement, de la chaleur, de la pression et du temps de traitement. Trop peu d’énergie peut entraîner une liaison incomplète. Trop de choses peuvent déformer ou affaiblir le matériau mince environnant. La contamination, les rides ou le chevauchement irrégulier peuvent également créer des chemins de fuite cachés.
Un joint visuellement soigné est utile, mais l’apparence seule ne suffit pas. La connexion doit rester étanche à l’air et mécaniquement stable lorsque la chambre à air se dilate à l’intérieur du pneu. Les paramètres du processus doivent être documentés et la qualité des joints doit être vérifiée pendant la production plutôt qu'une fois la commande entièrement terminée.
Toutes les usines n’utilisent pas la même méthode d’assemblage. Ce qui compte, c'est de savoir si cela convient au matériau approuvé et s'il peut être répété sur plusieurs lots de production.
6. Préparation et fixation de la valve
La zone de la valve est l'une des parties les plus sensibles techniquement d'une chambre à air en TPU. Il relie un composant relativement rigide à un corps de tube mince et très flexible, et doit rester étanche à l'air pendant l'installation, le gonflage, la conduite et le stockage.
L'assemblage de la valve peut inclure la préparation de la base de la valve, son positionnement précis, son collage ou son soudage au tube et la vérification de la transition entre la valve et le TPU environnant. La base de la valve doit être plate, sans arêtes vives ni rigidité excessive qui pourraient concentrer les contraintes.
La spécification correcte de la valve dépend également du marché et de la configuration des roues. Les modèles TUBENOX peuvent être développés avec des options de valve Presta telles que 45, 48, 65 ou 85 mm, selon le modèle de tube, tandis que certaines applications BMX peuvent utiliser une valve Schrader de 45 mm. Les jantes de route à section profonde nécessitent généralement une valve exposée plus longue que les jantes peu profondes.
Pour les commandes OEM, le matériau de la vanne, la couleur, la conception du noyau amovible ou fixe, le style du capuchon et les détails de la marque doivent être confirmés lors du développement de l'échantillon. Tout changement de valve doit être évalué comme un changement fonctionnel et non seulement esthétique.
7. Découpage, conditionnement et inspection de la fabrication
Après les principales opérations de formage et d'assemblage, le tube est découpé et vérifié pour détecter les défauts visibles. Les inspecteurs recherchent les bords irréguliers, la contamination des surfaces, les plis, les bulles, les mauvais joints, le désalignement des vannes et les dommages causés lors de la manipulation.
Les normes de fabrication doivent être étayées par des échantillons approuvés ou des photographies de défauts. Des descriptions telles que « bonne apparence » sont trop subjectives lorsque plusieurs inspecteurs ou lignes de production sont impliqués. Des critères d'acceptation clairs aident l'usine à distinguer une variation visuelle inoffensive d'un défaut pouvant affecter le fonctionnement.
8. Tests de fuite et contrôles de rétention de pression
Le contrôle des fuites est l’un des éléments les plus importants du contrôle qualité des tubes TPU. Les tests peuvent inclure un gonflage contrôlé, une observation sur une période définie, une comparaison des pertes de pression, des analyses de l'eau à des étapes sélectionnées ou une détection des fuites basée sur l'équipement. La méthode d'inspection et le niveau d'échantillonnage doivent correspondre au produit, à la taille de la commande et aux exigences de l'acheteur.
Le raccord de la valve et le joint du tube méritent une attention particulière car ils constituent des points de risque courants dans toute chambre à air en plusieurs parties. Cependant, l'ensemble du corps du tube doit également être vérifié pour déceler des trous d'épingle ou des dommages.
Un contrôle de gonflage immédiat et un contrôle de rétention de pression plus long répondent à différentes questions. Un tube peut paraître normal directement après le gonflage, mais perdre de l'air lentement. Pour cette raison, un plan qualité OEM doit définir la pression d'essai, le temps de maintien, le changement de pression acceptable et les mesures à prendre en cas de défaillance.
Une inspection aléatoire ne peut à elle seule remplacer une production stable. Les résultats des tests d’étanchéité doivent également être utilisés comme retour d’information sur le processus. Si des défaillances commencent à se regrouper au niveau de la vanne ou du joint, la production doit être revue avant d'emballer d'autres unités.
9. Taille finale, poids et inspection fonctionnelle
Avant l'emballage, les tubes finis peuvent être vérifiés par rapport aux spécifications du produit approuvées. Les éléments d'inspection typiques comprennent :
- Pneu compatible et gamme ETRTO
- Circonférence du tube et dimensions clés
- Poids fini et tolérance
- Type de vanne, longueur et alignement
- Traitement des surfaces et des joints
- Gonflage et rétention de pression
- Exactitude du logo, de l’étiquette et des couleurs
- Quantité d'emballage et informations sur le code-barres
Pour une commande multimodèle, la séparation et l’identification sont particulièrement importantes. Une chambre à air Presta de 65 mm et une chambre à air de 85 mm peuvent se ressembler après le roulage, tout en desservant des profondeurs de jante différentes. Les codes de modèle, les étiquettes intérieures et les marques de carton aident à éviter les problèmes ultérieurs d'entrepôt et de service client.
Les échantillons dorés doivent être conservés pour les commandes répétées. Ils fournissent une référence physique lorsque la couleur, la méthode de laminage, l’apparence de la valve ou la disposition de l’emballage ne peuvent être entièrement décrites par une feuille de calcul.
10. Roulement et emballage OEM
Les tubes TPU sont appréciés en partie parce qu'ils sont emballés dans un petit volume. La méthode de laminage finale doit protéger la zone de la valve et éviter les plis brusques ou les contraintes inutiles dans le corps du tube.

L'emballage OEM peut inclure une boîte de vente au détail personnalisée, un emballage de commerce électronique ou un emballage en vrac. Avant la production, l'acheteur doit confirmer les dimensions de la boîte, les illustrations, le code-barres, la langue, les avertissements, les instructions d'installation, l'identification du modèle et la quantité du carton.
L'emballage fait également partie du contrôle qualité. Une chambre à air correctement fabriquée peut toujours susciter des plaintes si la boîte indique une mauvaise taille de pneu ou une mauvaise longueur de valve. Pour les projets de marque privée, TUBENOX examine ensemble les informations sur le produit et l'emballage afin que le tube physique, l'étiquette et l'emballage extérieur utilisent les mêmes données de modèle.
Ce que les acheteurs OEM doivent vérifier avant d’approuver un fournisseur
Les discussions en usine sont plus productives lorsque les acheteurs posent des questions basées sur les processus plutôt que de demander une affirmation générique selon laquelle le produit est de « haute qualité ». Les questions utiles incluent :
- Quelle qualité de TPU est approuvée pour ce modèle et comment le remplacement des matériaux est-il contrôlé ?
- Comment la résine est-elle séchée et protégée avant le traitement ?
- Comment la consistance des murs et le poids fini sont-ils contrôlés ?
- Quelle méthode d’assemblage est utilisée pour le corps du tube ?
- Comment le raccordement de la vanne est-il inspecté ?
- Quel test de fuite ou de rétention de pression est effectué ?
- Quelles tolérances apparaîtront sur le cahier des charges signé ?
- Comment sont identifiés les lots de production et les versions de packaging ?
- Un échantillon de pré-production est-il approuvé avant la production en série ?
- Que se passe-t-il lorsque l’inspection révèle un défaut répété ?
Il n'est pas nécessaire que les réponses révèlent des paramètres confidentiels. Ils doivent montrer que le fournisseur dispose d'un processus défini, de normes mesurables et d'un moyen de retracer les problèmes.
Développement OEM et marque privée TUBENOX
TUBENOX développe des solutions de chambres à air en TPU pour les marques, distributeurs, grossistes et détaillants de vélos. La gamme disponible couvre les applications route, gravel, VTT et BMX, avec des gammes de pneus, des options de valves et des poids cibles spécifiques au modèle.
Un projet OEM commence normalement par le marché prévu et la configuration des roues. À partir de là, les spécifications du produit peuvent définir la taille du tube, le type et la longueur de la valve, la couleur, la tolérance de poids, la méthode de logo, la boîte de vente au détail et le carton d'expédition. Des échantillons sont utilisés pour confirmer l’ajustement, le comportement au gonflage, l’apparence et l’emballage avant l’ordre de production.
Pour les acheteurs qui créent une gamme complète de produits, la cohérence entre les modèles est tout aussi importante que la performance d’un tube. Les règles d'emballage partagées, la dénomination des modèles et les enregistrements d'inspection peuvent faciliter la gestion des futures commandes tout en réduisant le risque de spécifications mixtes.
Foire aux questions
1. Toutes les chambres à air en TPU sont-elles fabriquées selon le même processus ?
Non. Les méthodes de formage, d’assemblage et de fixation des vannes peuvent varier selon le fabricant et la conception du tube. Les acheteurs doivent évaluer l’ensemble du processus et la cohérence de la production au lieu de comparer un terme technique isolément.
2. Pourquoi la résine TPU doit-elle être séchée avant la production ?
Les granulés de TPU absorbent l'humidité de l'air. Un excès d'humidité peut créer des bulles, des stries et un traitement instable, en particulier dans les produits à parois minces. Les conditions de séchage doivent respecter les exigences de la qualité du matériau sélectionné.
3. Quelle est la zone la plus critique d’une chambre à air de vélo en TPU ?
Le raccord de la vanne et le joint du tube nécessitent une attention particulière, mais la cohérence des parois sur tout le tube est tout aussi importante. Un produit fiable dépend de la collaboration de ces trois domaines.
4. Comment les chambres à air en TPU sont-elles vérifiées pour détecter les fuites ?
Les usines peuvent utiliser un gonflage contrôlé, des tests de maintien, des analyses d'eau ou une détection basée sur des équipements. Le plan qualité approuvé doit indiquer la méthode, la pression, la durée, le niveau d'échantillonnage et les critères d'acceptation.
5. Une seule construction de tube en TPU peut-elle être utilisée pour chaque largeur de pneu ?
Les pneus route, gravel, VTT et BMX imposent des exigences différentes en termes de dimensions des chambres à air, d'expansion et de répartition des matériaux. Chaque modèle doit être développé pour une gamme de pneus ou ETRTO définie.
6. Quelles longueurs de vannes sont disponibles pour les projets OEM ?
Les options de vanne dépendent du modèle de tube. TUBENOX peut prendre en charge des longueurs de valve Presta telles que 45, 48, 65 et 85 mm pour certains modèles, ainsi qu'une option Schrader de 45 mm pour certaines applications BMX.
7. La couleur, le logo et l’emballage du tube peuvent-ils être personnalisés ?
Oui. La couleur, la marque, la conception de la boîte de vente au détail et les informations sur le carton peuvent être développées pour les commandes de marques privées, en fonction du matériau sélectionné, de la faisabilité de la production et de la quantité commandée.
8. Une marque doit-elle approuver des échantillons avant la production en série ?
Oui. Un échantillon signé et des spécifications donnent aux deux parties une référence claire pour le produit, la valve, la tolérance de poids, l'apparence et l'emballage. Tout changement après approbation doit être documenté avant le début de la production.
Créez un programme de chambres à air en TPU plus fiable
La meilleure chambre à air en TPU ne se définit pas uniquement par son poids. C'est le résultat d'un matériau approprié, d'un traitement contrôlé, d'un assemblage de vanne sécurisé, de tests d'étanchéité répétables et d'une identification précise du modèle.
Si vous développez une gamme de chambres à air route, gravel, VTT ou BMX, TUBENOX peut vous aider à revoir les tailles, valves, poids cibles et emballages de marque privée requis. Contactez-nous avec votre liste de produits ou votre marché cible pour discuter des échantillons et d'un plan de production OEM.
Contacter TUBENOXpour le développement de chambres à air OEM TPU, les prix de gros et les emballages de marque privée.